

Hướng Dẫn Sử Dụng Máy Hàn Cầm Tay Cho Ống HDPE/PPR Từ Size 20-110
Th10
Máy hàn cầm tay cho ống HDPE 20-110 là gì?
Máy hàn cầm tay cho ống HDPE 20-110 là thiết bị chuyên dụng dùng để hàn nối các loại ống và phụ kiện HDPE hoặc PPR có kích thước từ Ø20mm đến Ø110mm bằng phương pháp hàn nhiệt. Đây là phương pháp được ứng dụng rộng rãi trong các hệ thống cấp thoát nước, tưới tiêu nông nghiệp, nhà kính công nghệ cao, cấp nước sinh hoạt và các công trình dân dụng, công nghiệp.
Phương pháp hàn âm dương giúp tạo ra mối nối đồng nhất, kín nước tuyệt đối, chịu áp lực cao và có tuổi thọ tương đương với đường ống.
Ưu điểm của máy hàn cầm tay cho ống HDPE 20-110
Sử dụng máy hàn cầm tay cho ống HDPE 20-110 mang lại nhiều lợi ích:
Thi công nhanh chóng
Máy có thiết kế nhỏ gọn, dễ di chuyển và vận hành tại công trường.
Mối hàn chắc chắn
Nhiệt độ ổn định giúp các phân tử nhựa nóng chảy và liên kết hoàn toàn với nhau.
Tiết kiệm chi phí
Không cần sử dụng keo dán hoặc phụ kiện kết nối phức tạp.
Độ bền cao
Mối nối có khả năng chịu áp lực từ PN10 đến PN16 hoặc cao hơn tùy loại ống.
An toàn vệ sinh
Không phát sinh hóa chất độc hại, phù hợp với hệ thống nước sạch.
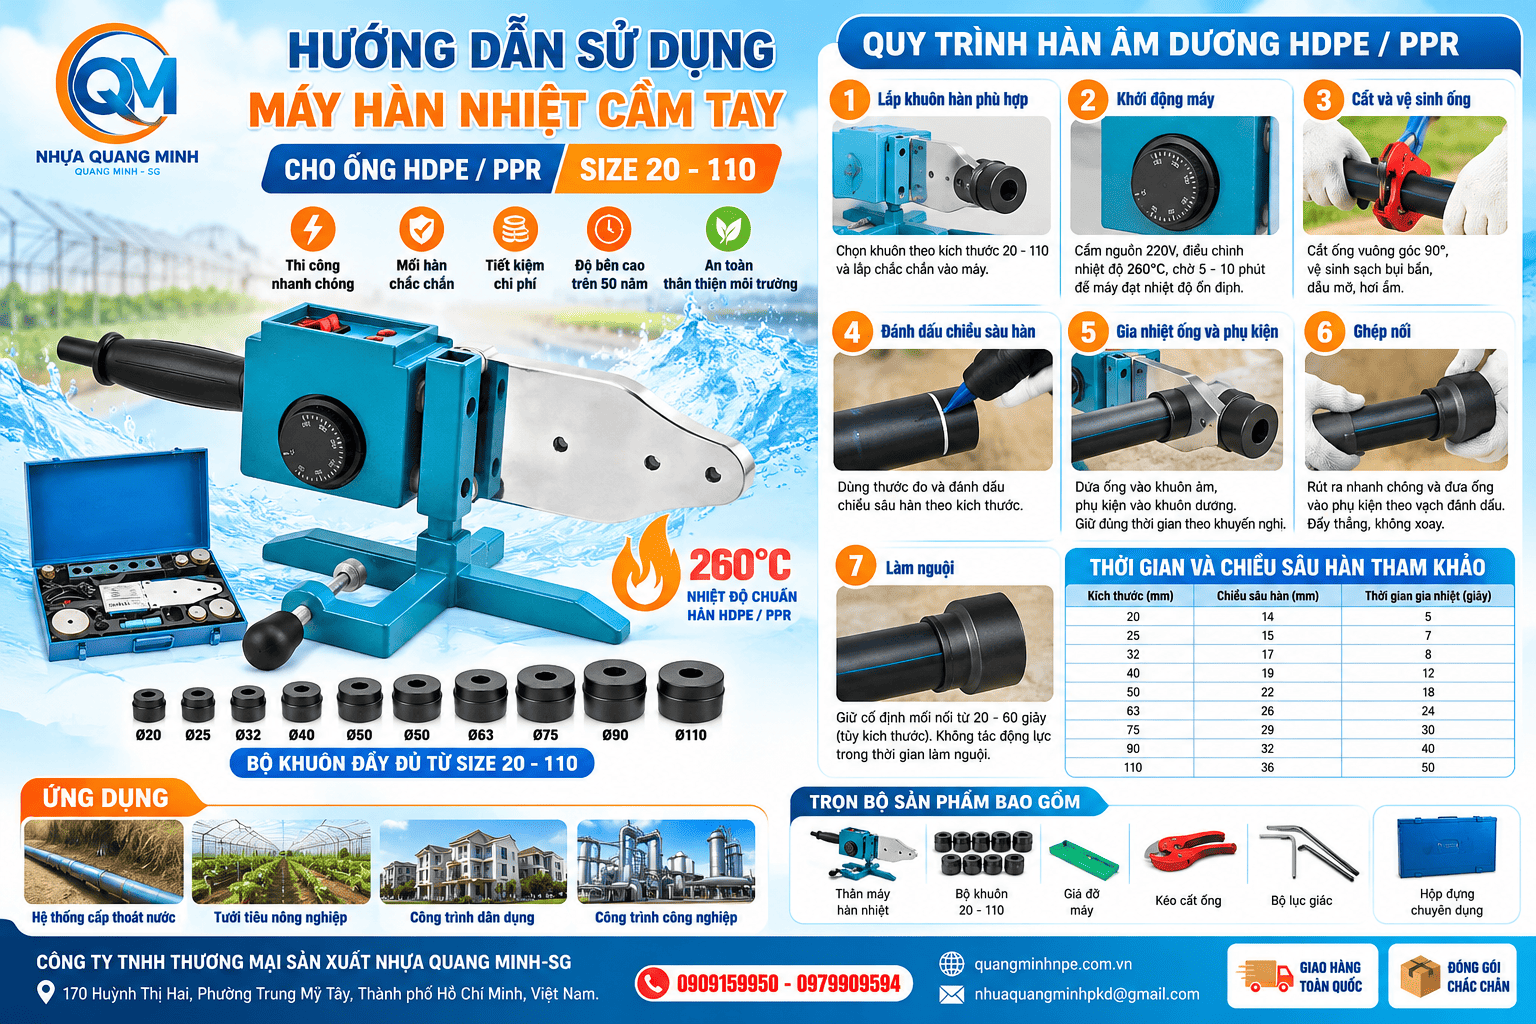
Cấu tạo của máy hàn cầm tay HDPE/PPR
Một bộ máy hàn cầm tay cho ống HDPE 20-110 thường bao gồm:
- Thân máy gia nhiệt.
- Bộ khuôn hàn các kích cỡ:
- Ø20
- Ø25
- Ø32
- Ø40
- Ø50
- Ø63
- Ø75
- Ø90
- Ø110
- Giá đỡ máy.
- Bộ lục giác tháo lắp khuôn.
- Hộp đựng chuyên dụng.
Nhiệt độ làm việc tiêu chuẩn từ 250°C – 270°C, phổ biến nhất là 260°C.
Nguyên lý hàn âm dương HDPE/PPR
Hàn âm dương (Socket Fusion) là phương pháp nung nóng đồng thời:
- Mặt ngoài đầu ống.
- Mặt trong phụ kiện.
Sau khi đạt nhiệt độ nóng chảy tiêu chuẩn, người thi công đưa ống vào phụ kiện theo đúng chiều sâu quy định.
Khi nguội, nhựa sẽ liên kết thành một khối đồng nhất, tạo nên mối nối bền chắc và kín nước tuyệt đối.
Chuẩn bị trước khi hàn
Để đạt chất lượng mối hàn tốt nhất, cần chuẩn bị đầy đủ:
Dụng cụ
- Máy hàn cầm tay cho ống HDPE 20-110.
- Kéo cắt ống HDPE/PPR.
- Thước đo.
- Bút đánh dấu.
- Cồn vệ sinh 90 độ.
- Khăn sạch.
- Găng tay bảo hộ.
Kiểm tra vật tư
Đảm bảo:
- Ống không bị nứt.
- Phụ kiện không biến dạng.
- Bề mặt sạch sẽ.
- Kích thước ống và phụ kiện tương thích.
Hướng dẫn sử dụng máy hàn cầm tay cho ống HDPE 20-110
Bước 1: Lắp khuôn hàn phù hợp
Chọn bộ khuôn tương ứng với kích thước cần thi công:
Ví dụ:
- Ống Ø20 → khuôn Ø20.
- Ống Ø63 → khuôn Ø63.
- Ống Ø110 → khuôn Ø110.
Siết chặt khuôn bằng lục giác để đảm bảo tiếp xúc nhiệt tốt.
Bước 2: Khởi động máy
Cắm nguồn điện 220V.
Điều chỉnh nhiệt độ:
260°C ± 10°C
Chờ khoảng:
- 5 – 10 phút đối với máy nhỏ.
- 10 – 15 phút đối với máy công suất lớn.
Đèn báo nhiệt ổn định là có thể bắt đầu hàn.
Bước 3: Cắt và vệ sinh đầu ống
Cắt ống vuông góc 90°.
Lau sạch:
- Bụi bẩn.
- Dầu mỡ.
- Hơi ẩm.
Việc vệ sinh đúng cách giúp tăng độ bền mối nối.
Bước 4: Đánh dấu chiều sâu hàn
Dùng thước đo chiều sâu cần lắp vào phụ kiện.
Ví dụ tham khảo:
| Kích thước | Chiều sâu hàn |
|---|---|
| Ø20 | 14 mm |
| Ø25 | 15 mm |
| Ø32 | 17 mm |
| Ø40 | 19 mm |
| Ø50 | 22 mm |
| Ø63 | 26 mm |
| Ø75 | 29 mm |
| Ø90 | 32 mm |
| Ø110 | 36 mm |
Sau đó dùng bút đánh dấu trên đầu ống.
Bước 5: Gia nhiệt ống và phụ kiện
Đưa đồng thời:
- Đầu ống vào khuôn âm.
- Phụ kiện vào khuôn dương.
Giữ đúng thời gian theo khuyến nghị của nhà sản xuất.
Ví dụ:
| Kích thước | Thời gian gia nhiệt |
|---|---|
| Ø20 | 5 giây |
| Ø25 | 7 giây |
| Ø32 | 8 giây |
| Ø40 | 12 giây |
| Ø50 | 18 giây |
| Ø63 | 24 giây |
| Ø75 | 30 giây |
| Ø90 | 40 giây |
| Ø110 | 50 giây |
Không xoay trong quá trình nung nóng.
Bước 6: Ghép nối
Sau khi đủ thời gian gia nhiệt:
- Rút ống và phụ kiện ra cùng lúc.
- Nhanh chóng đưa ống vào phụ kiện theo vạch đánh dấu.
- Đẩy thẳng trục.
Lưu ý:
- Không xoay.
- Không chỉnh sửa sau khi ghép.
Điều này giúp đảm bảo cấu trúc liên kết đồng nhất.
Bước 7: Làm nguội
Giữ cố định mối nối:
- 20 – 60 giây đối với kích thước nhỏ.
- 2 – 5 phút đối với kích thước lớn.
Không tác động lực lên mối hàn trong thời gian làm nguội.
Những lỗi thường gặp khi hàn HDPE/PPR
Nhiệt độ quá thấp
Hậu quả:
- Mối hàn không bám dính.
- Dễ rò rỉ.
Nhiệt độ quá cao
Hậu quả:
- Cháy nhựa.
- Thu hẹp tiết diện dòng chảy.
Hàn lệch tâm
Gây:
- Giảm áp lực chịu tải.
- Mất thẩm mỹ.
Xoay khi ghép nối
Làm đứt liên kết nóng chảy giữa ống và phụ kiện.
Vệ sinh không sạch
Bụi bẩn sẽ làm giảm chất lượng mối hàn đáng kể.
Lưu ý an toàn khi sử dụng máy hàn cầm tay cho ống HDPE 20-110
- Luôn đeo găng tay bảo hộ.
- Không chạm trực tiếp vào mặt khuôn nóng.
- Đặt máy trên bề mặt bằng phẳng.
- Ngắt điện khi không sử dụng.
- Không dùng máy trong môi trường ngập nước.
- Kiểm tra dây nguồn định kỳ.
Ứng dụng của phương pháp hàn âm dương HDPE/PPR
Phương pháp này được sử dụng rộng rãi trong:
Hệ thống cấp nước sinh hoạt
- Nhà phố.
- Chung cư.
- Khu dân cư.
Hệ thống tưới tiêu nông nghiệp
- Tưới nhỏ giọt.
- Tưới phun mưa.
- Vườn cây ăn trái.
Nhà kính công nghệ cao
- Hệ thống dẫn nước.
- Hệ thống dinh dưỡng thủy canh.
Công trình công nghiệp
- Đường ống hóa chất.
- Đường ống nước làm mát.
- Hệ thống xử lý nước.
Kết luận
Việc sử dụng đúng máy hàn cầm tay cho ống HDPE 20-110 là yếu tố quyết định chất lượng và tuổi thọ của hệ thống đường ống. Khi thực hiện đúng quy trình hàn âm dương từ khâu chuẩn bị, gia nhiệt đến làm nguội, mối nối sẽ đạt độ kín tuyệt đối, chịu áp lực cao và vận hành ổn định trong nhiều năm.
Đối với các công trình cấp nước, tưới tiêu hoặc hệ thống PPR, HDPE quy mô nhỏ và vừa, máy hàn cầm tay là giải pháp thi công hiệu quả, tiết kiệm chi phí và được sử dụng phổ biến hiện nay.